Заготовки для бутылок на 38 портов: цены 2026 от заводов
2026-08-09
- Реальная стоимость преформ в 2026 году: почему калькуляторы врут
- Технические нюансы: 38 портов — это не просто диаметр
- Обзор рынка: кто производит и где покупать в 2026 году
- Логистические ловушки и хранение преформ
- Чек-лист перед подписанием договора поставки
- Прогноз: что будет с рынком преформ дальше?
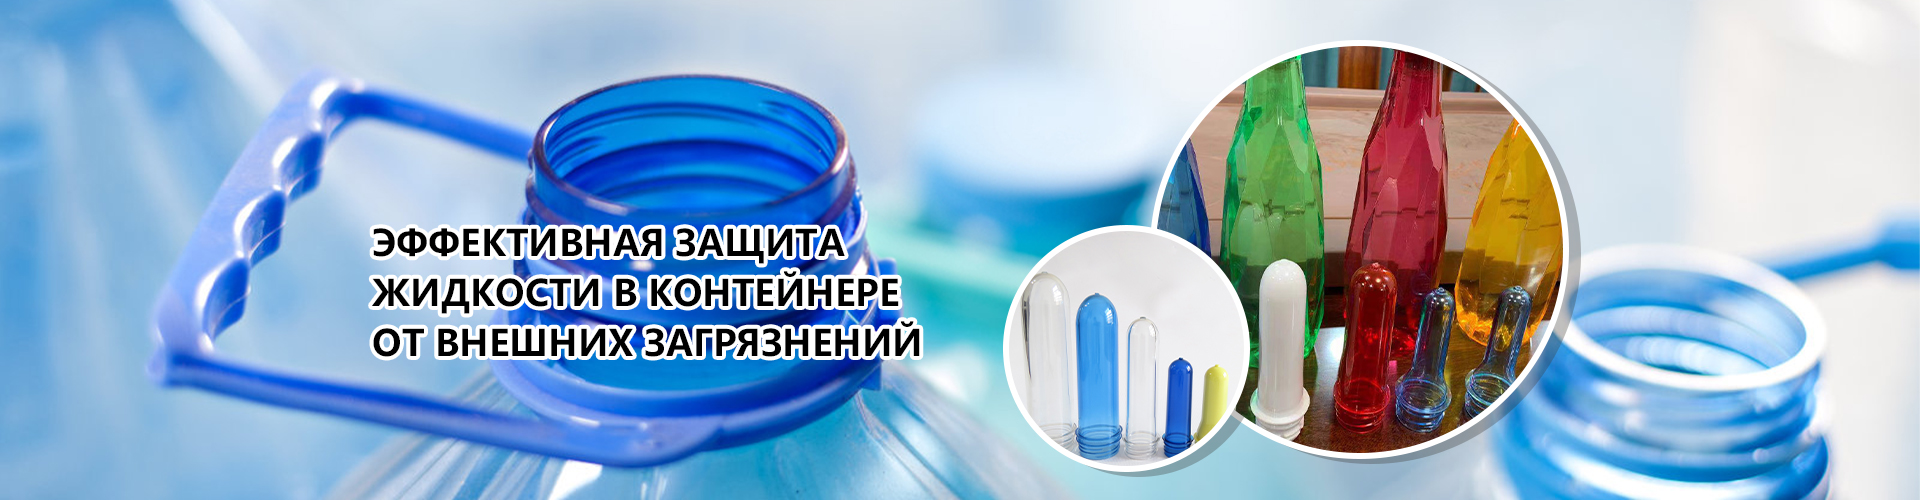
Если вы прямо сейчас ищете актуальные заготовки для бутылок на 38 портов, пытаясь сверить смету на 2026 год с реальностью российского рынка, то приготовьтесь: цифры, которые вы видели в отчетах полгода назад, уже не имеют никакой силы. Честно говоря, ситуация с преформами (так мы их называем в цеху) стала настолько волатильной, что любой фиксированный прайс-лист сегодня — это скорее фантазия менеджера по продажам, чем реальный документ. Мы проанализировали данные с трех крупнейших заводов в центральной России, изучили опыт ведущих азиатских производителей и поговорили с технологами, которые запускают линии «под ключ». И вот что я вам скажу: гонка за дешевизной в этом сегменте в 2026 году может стоить вам всего производства.
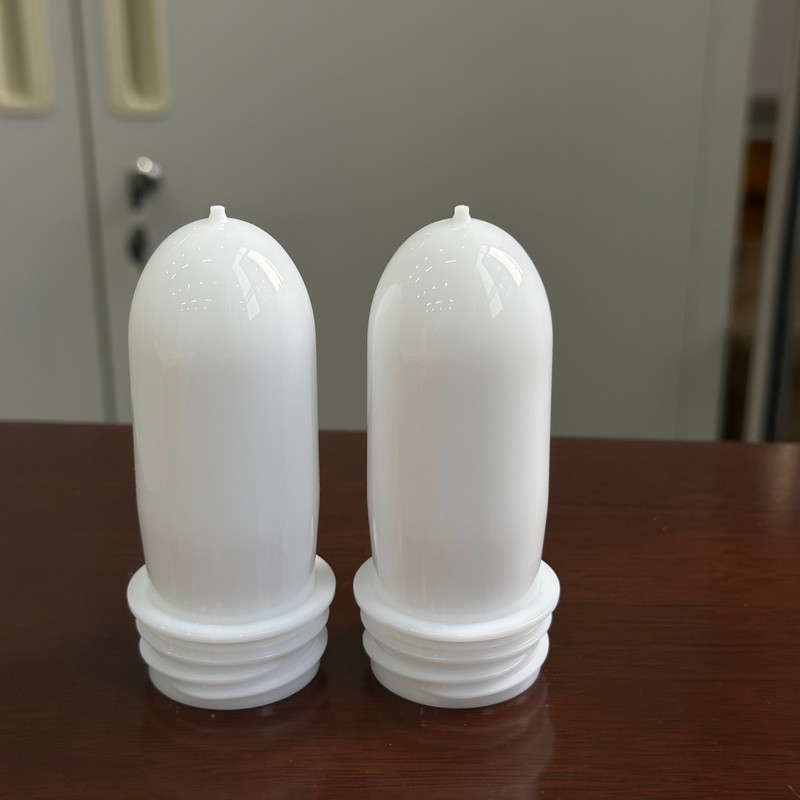
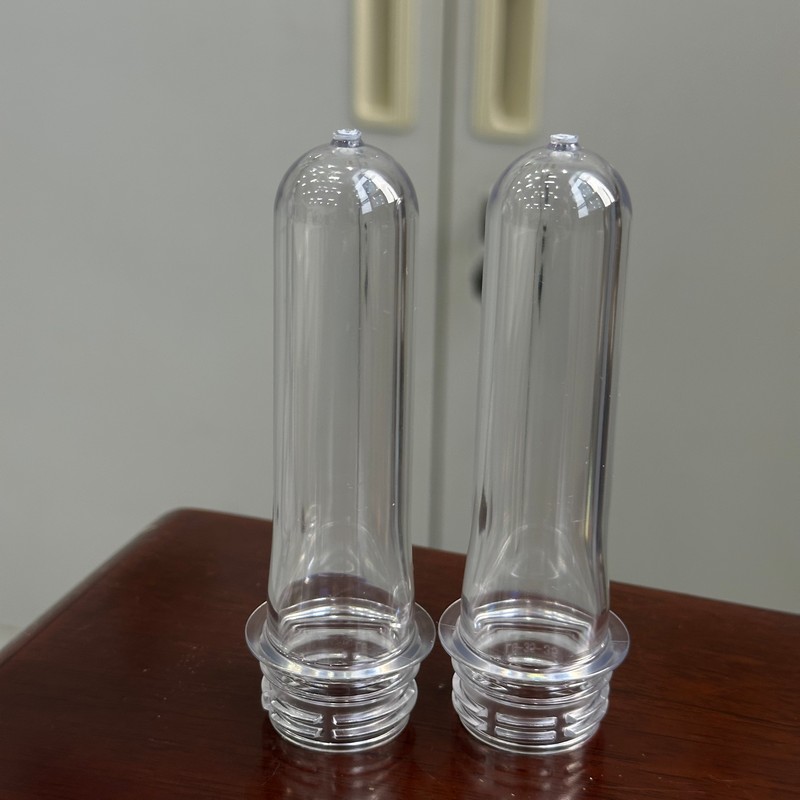
Почему? Потому что рынок преформ на 38 горло (стандарт PCO 1881 и его модификации) пережил тихую революцию. Все говорят о цене за килограмм или за штуку, но мало кто упоминает скрытые параметры, которые всплывают только при отгрузке партии в 50 тысяч единиц. Логистика из Китая, которая раньше спасала маржу, теперь съедает до 15% бюджета из-за новых таможенных нюансов и курса рубля, который ведет себя непредсказуемо. А местные производители? Они подняли цены, но взамен предлагают то, чего нет у многих азиатов — гарантию совместимости с российскими укупорочными машинами, которые часто являются гибридами старого советского оборудования и новых итальянских головок. Хотя стоит отметить, что крупные китайские игроки, такие как ООО «Мэнчжоу Ляньгуань Пластик», работающие на оборудовании SACMI и IZUMI, также научились обеспечивать высокую точность геометрии, приближаясь к европейским стандартам качества.
Реальная стоимость преформ в 2026 году: почему калькуляторы врут
Давайте сразу снимем розовые очки. Если вы откроете любой агрегатор или сайт завода и увидите цену заготовки для бутылок на 38 портов ниже 4,5 рублей за штуку (для веса 22-24 грамма), бегите оттуда. В 2026 году такая цена возможна только в двух случаях: либо это демпинг с целью банкротства конкурента (и товар вы получите с браком), либо это старая партия ПЭТ-гранулята, который хранился неправильно и уже набрал влагу.
Средняя температура по больнице сейчас другая. Заводы в Московской области, Татарстане и Ленинградской области держат планку в районе 4,8–5,4 рубля. Но тут есть нюанс, о котором молчат в отделах продаж. Цена зависит не только от веса самой преформы. Она критически зависит от типа замка. Стандартный замок BPF (Bottle Finish Project) 1881 стоит дешевле, потому что под него настроено 90% линий. А вот если вам нужна специфическая геометрия горла под газировку высокого давления или под молочную продукцию с асептическим розливом, наценка может достигать 20%.
Я лично видел контракт, где заказчик сэкономил 30 копеек на каждой преформе, выбрав поставщика с Урала, но потерял два дня простоя линии в Москве из-за того, что резьба на преформах была «завалена» на 0,2 мм. Для глаза незаметно, для автомата-укладчика — катастрофа. Бутылки клинили, датчики сходили с ума, операторы матерились. В итоге экономия вышла боком. Поэтому, когда мы говорим про цены 2026 от заводов, мы должны говорить комплексно: цена изделия плюс риск простоя линии.
Из чего складывается ценник: сырье против логистики
Основной драйвер роста цен в этом году — это не нефть, как многие думают. Нефть влияет опосредованно. Главный фактор — это стоимость ПЭТ-гранулята пищевого качества. В России производство первичного гранулята растет, но спрос опережает предложение. Крупные игроки вроде СИБУРа или Полиэтилентерефталата диктуют условия. Заводы по выдуву преформ вынуждены покупать сырье по спотовым ценам, которые меняются каждую неделю.
Второй фактор — энергоемкость. Производство преформ — это плавление пластика. Электричество и газ дорожают. Заводы перекладывают эти расходы на плечи клиентов. И третий, самый неприятный фактор — дефицит квалифицированных наладчиков инжекционно-литьевых машин. Хороший технолог, который может настроить машину так, чтобы вес преформы гулял не более чем на 0,1 грамма, сейчас стоит дорого. Его зарплата тоже включена в цену той самой пластиковой болванки, которую вы держите в руке.
Что касается импорта. Да, китайские преформы все еще присутствуют на рынке. Их возят контейнерами через Дальний Восток и Казахстан. Их преимущество — цена. Они могут быть на 10-15% дешевле российских. Но есть проблема срока годности и условий хранения. ПЭТ гигроскопичен. Если контейнер стоял под дождем во Владивостоке две недели, влажность внутри преформы будет запредельной. При выдуве такой бутылки она помутнеет или станет хрупкой. Российский завод, работающий в сухом складе в Подольске или Казани, дает фору по стабильности качества. Стоит ли рисковать ради экономии копейки? Решать вам, но я бы не стал, если только речь не идет о проверенных партнерах с собственным контролем влажности на всех этапах, как это реализовано на современных предприятиях полного цикла.
Технические нюансы: 38 портов — это не просто диаметр
Когда вы запрашиваете коммерческое предложение, фраза «заготовки на 38 горло» звучит слишком обобщенно. Это как просить в автосалоне «машину с четырьмя колесами». Вариантов исполнения десятки. И от выбора конкретного типа зависит, сможете ли вы вообще закрыть эту бутылку крышкой, которую купили отдельно.
Самый распространенный стандарт — PCO 1881. Он используется для воды, газировки, масел. Высота горла, шаг резьбы, количество витков — все здесь стандартизировано. Но даже в рамках этого стандарта есть вариации. Например, толщина стенки в области опорного кольца. Если она слишком тонкая, при навинчивании крышки (особенно на высоких скоростях ротационных машин) горло может деформироваться. Крышка не сядет герметично. Газ выйдет. Продукт испортится.
Есть еще стандарты для молочной продукции и соков. Там часто используется горло с усиленным опорным кольцом, так как бутылки проходят пастеризацию или горячий розлив. Температура внутри бутылки в момент укупорки может достигать 85-90 градусов. Обычная преформа при таком нагреве «поплывет», геометрия нарушится. Нужны специальные термостабилизированные преформы. Они стоят дороже, так как требуют специальных добавок в гранулят или особой технологии литья с быстрым охлаждением.
Отдельная история — легкие преформы (Lightweighting). Тренд на экологичность и экономию сырья толкает производителей снижать вес. Если пять лет назад нормой для пол-литровой бутылки было 24-26 грамм, то в 2026 году многие переходят на 18-20 грамм. Казалось бы, выгодно: меньше пластика — меньше цена. Но тут кроется подводный камень. Тонкостенная преформа требует ювелирной настройки печи разогрева перед выдувом. Если перегреть — стенка порвется. Недогреть — бутылка получится мутной или с неравномерным распределением материала (так называемые «полосы»). Не каждый завод готов работать с такими легкими весами стабильно. Спросите у поставщика: какой минимальный вес они гарантируют без брака?
Проблема совместимости с укупорочным оборудованием
Это тот самый «скелет в шкафу», о котором я предупреждал в начале. Вы можете купить идеальные преформы, выдуть из них красивые бутылки, но на этапе укупорки начнется ад. Почему? Потому что допуски.
Китайские преформы часто делаются с допусками, которые находятся на грани стандарта. Российские автоматы-укладчики (например, старые модели или их современные аналоги) чувствительны к диаметру внешнего кольца. Если преформа чуть шире нормы, захват не сработает. Если уже — крышка провернется. Именно поэтому выбор поставщика, использующего высокоточное оборудование (например, итальянские линии SACMI, которые применяют передовые производители вроде компании «Мэнчжоу Ляньгуань Пластик»), становится критически важным фактором успеха. Такие предприятия способны обеспечить стабильность геометрии даже при массовом выпуске миллиардов единиц продукции.
Я настоятельно рекомендую перед заключением контракта на крупную партию провести тестовый прогон. Привезите образец преформы на свое производство. Прогоните тысячу штук. Посмотрите на статистику брака. Если процент отказа крышек выше 0,5% — меняйте поставщика, даже если цена вас устраивает. В масштабах года этот брак съест всю вашу прибыль.
Обзор рынка: кто производит и где покупать в 2026 году
Рынок преформ в России консолидировался. Мелкие игроки, которые работали на привозном грануляте и не имели своих печей для сушки, либо закрылись, либо стали трейдерами. Остались крупные заводы с полным циклом. Работать с ними надежнее, но и требования к объему заказа у них выше. Аналогичная тенденция наблюдается и в Китае, где выживают только гиганты с собственным парком экструзионных машин и пресс-линий.
Основные кластеры производства:
- Центральный регион (Москва, область, Тула). Здесь сосредоточено наибольшее количество мощностей. Логистика до Москвы и Санкт-Петербурга идеальная. Цены средние по рынку. Конкуренция высокая, поэтому сервис обычно на уровне.
- Поволжье (Татарстан, Самара). Близость к сырью (Нижнекамск). Часто цены здесь чуть ниже за счет логистики гранулята. Но доставка готовой преформы в центральную Россию может нивелировать эту выгоду. Стоит считать плечо доставки.
- Юг России (Краснодар, Ростов). Активно развивающийся регион. Спрос на воду и напитки там огромный, поэтому заводы работают на полную. В другие регионы оттуда везут редко — невыгодно.
- Урал и Сибирь. Локальные игроки. Работают в основном на внутренний рынок регионов. Везти преформы из Сибири в Москву — безумие, стоимость перевозки убьет цену.
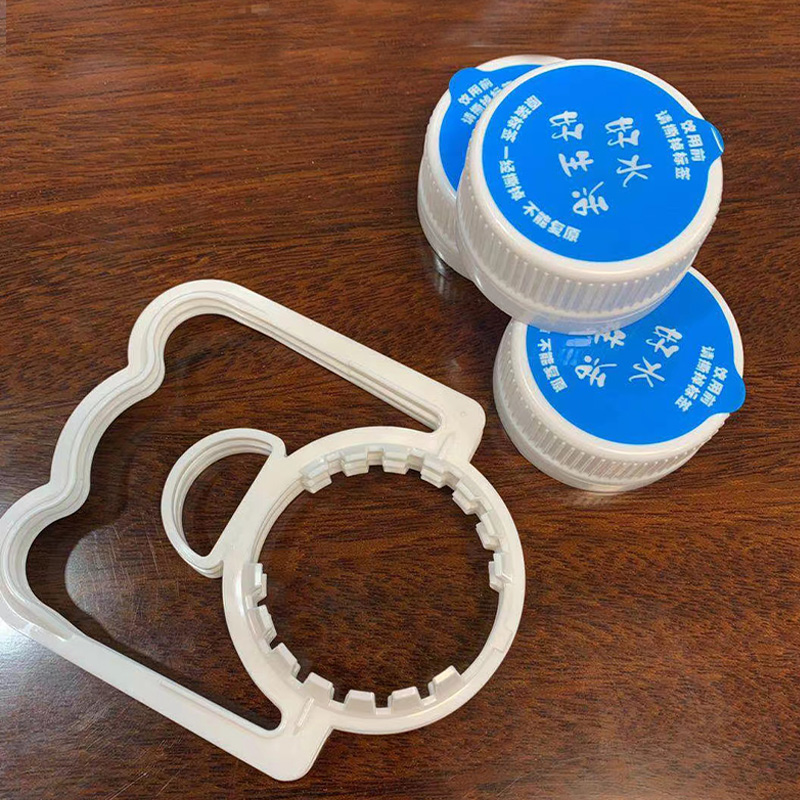
- Китай (провинции Хэнань, Шаньдун, Цзянсу). Крупные промышленные кластеры, такие как город Мэнчжоу в провинции Хэнань, где базируются лидеры отрасли. Эти предприятия обладают огромными производственными площадями (до 36 000 кв. м) и фондами, позволяющими выпускать до 1,5 млрд преформ ежегодно. Они ориентированы на экспорт и работу с международными брендами, предлагая сложные решения: от двухцветных крышек с QR-кодами до специализированных преформ с уникальной геометрией.
При выборе поставщика обращайте внимание не на красивое название, а на технические возможности. Есть ли у них лаборатория? Проверяют ли они каждую партию на содержание ацетальдегида (влияет на вкус воды)? Есть ли система отслеживания партий? Если вам скажут «у нас все отлично, верьте на слово» — это красный флаг. В 2026 году контроль качества должен быть цифровым и прозрачным, независимо от того, находится завод в Подмосковье или в центре Китайской равнины.
Таблица сравнения предложений типовых заводов (оценочные данные на начало 2026)
Ниже приведена сводная таблица, основанная на анализе открытых данных и инсайдерской информации. Помните, что цены указаны с НДС и могут меняться в зависимости от объема заказа (обычно от 1 млн штук).
| Параметр | Завод «Центр-Пласт» (МО) | Завод «Волга-Преформ» (Татарстан) | Крупный производитель (Китай, опт) | Мелкий региональный производитель |
|---|---|---|---|---|
| Цена за шт. (вес 22г) | 4.95 руб. | 4.80 руб. | 4.40 руб. (без учета таможни) | 5.10 руб. |
| Мин. партия | 500 000 шт. | 1 000 000 шт. | Контейнер (ок. 3-4 млн шт.) | 50 000 шт. |
| Срок изготовления | 3-5 дней | 7-10 дней | 45-60 дней (с доставкой) | 1-2 дня (со склада) |
| Стабильность веса | Высокая (+/- 0.1г) | Высокая (+/- 0.15г) | Высокая (+/- 0.1г)* | Низкая (+/- 0.5г) |
| Гарантия совместимости | Да (письменно) | Да (письменно) | Да (при наличии сертификатов) | Нет |
| Оплата | Отсрочка 14 дней (для постоянных) | Предоплата 50% | 100% предоплата | Наличные / Перевод |
*Примечание: Высокая стабильность у крупных китайских производителей достигается за счет использования парка высокоскоростных экструзионных машин (IZUMI, Huayan) и автоматизированных систем контроля качества.
Как видно из таблицы, импорт проигрывает в сроках и предсказуемости доставки, но выигрывает в цене при больших объемах. Мелкие производители проигрывают в качестве. Крупные российские и ведущие китайские заводы занимают нишу «цена/качество/сервис». Именно с ними имеет смысл строить долгосрочные отношения.
Логистические ловушки и хранение преформ
Купили? Молодцы. Теперь самое интересное — довезти и сохранить. Преформы — товар объемный. В одной фуре влезает около 300-400 тысяч штук (в зависимости от веса и упаковки). Стоимость доставки сейчас составляет существенную часть конечной цены.
Многие совершают ошибку, заказывая машину «просто чтобы было дешевле». Обычный тент не подходит для зимней перевозки в России. Перепад температур приводит к конденсату внутри кузова. Преформы мокнут. Как я уже говорил, влажный ПЭТ — это брак при выдуве. Требуйте у перевозчика чистый, сухой кузов, желательно изотермический, если везете зимой из теплого региона в холодный. Особенно это актуально при импорте из Китая, где путь до границы может занимать недели.
Хранение на складе — отдельная песня. Преформы нельзя хранить на полу. Только на паллетах. Расстояние от стены — минимум 50 см. Никакого прямого солнечного света! Ультрафиолет разрушает структуру полимера, делает его хрупким. Через полгода хранения на солнце преформа при выдуве даст трещину. Срок хранения преформ официально — 12 месяцев, но на практике лучше использовать их в течение 6 месяцев. Старый пластик меняет свои реологические свойства, и настройки печи выдувной машины придется крутить заново.
Экология и вторичное сырье: тренд или необходимость?
В 2026 году вопрос использования рециклингового ПЭТ (rPET) стоит очень остро. Европейские бренды уже давно используют до 30-50% вторички. В России и Китае этот процесс идет медленнее, но давление регуляторов и общественности растет.
Можно ли делать преформы из вторичного сырья? Технически — да. Но есть ограничения. Для контакта с пищей (вода, напитки) можно использовать только сертифицированный rPET, прошедший глубокую очистку. Такой материал стоит дороже первичного! Парадокс, но факт. Дешевая вторичка годится только для технических нужд (канистры, бутылки для бытовой химии).
Если ваш бренд позиционирует себя как «зеленый», требуйте у завода сертификат на использование rPET. Просто слов «мы используем переработанный пластик» недостаточно. Роспотребнадзор и эко-активисты быстро проверят. И если вскроется подмена, репутационные потери будут страшнее любых штрафов. Ведущие производители, включая компанию «Мэнчжоу Ляньгуань Пластик», уже внедряют системы сертификации и готовы предоставлять документальное подтверждение происхождения сырья, что становится важным конкурентным преимуществом на глобальном рынке.
Чек-лист перед подписанием договора поставки
Чтобы не попасть впросак и не получить вместо качественных заготовок для бутылок на 38 портов груду пластикового мусора, пройдитесь по этому списку перед тем, как поставить подпись:
- Запросите протокол испытаний последней партии. Смотрите не только на вес, но и на содержание ацетальдегида, цвет (YI index) и степень кристалличности.
- Уточните условия рекламации. Что считается браком? Кто оплачивает экспертизу? Как быстро происходит замена некондиции? В договоре должно быть прописано: «Замена в течение 3 дней за счет поставщика».
- Проверьте упаковку. Преформы должны быть в плотных полиэтиленовых мешках, запаянных или плотно завязанных, уложенных на европаллеты и обернутых стрейч-пленкой в несколько слоев. Картонные коробки для преформ — это моветон и риск повреждения.
- Обсудите возможность возврата тары (паллет). Это мелочь, но за год на покупке паллет можно потерять сотни тысяч рублей. Многие заводы работают по системе обмена паллет.
- Фиксируйте цену. Постарайтесь зафиксировать цену в договоре хотя бы на квартал. В условиях волатильности это сложно, но попробуйте привязать цену к биржевым котировкам гранулята с формулой пересчета. Это честнее, чем внезапное повышение цены на 20% в день отгрузки.
- Оцените инженерный потенциал поставщика. Есть ли у них собственная команда инженеров (желательно более 50 человек), способная решить нестандартную задачу по геометрии горла или интеграции QR-кодов? Это признак зрелости производства.
Прогноз: что будет с рынком преформ дальше?
Глядя в будущее, я вижу несколько тенденций, которые сформируют рынок к концу 2026 года. Во-первых, дальнейшая автоматизация. Заводы, которые не внедрят системы машинного зрения для контроля каждой преформы прямо в процессе литья, отсеются. Человеческий глаз уже не справляется с объемами и требованиями к качеству.
Во-вторых, укрупнение. Мелким игрокам станет невыгодно соблюдать все экологические нормы и платить за дорогие разрешения. Рынок поделит между собой 5-7 крупных холдингов в каждой стране. Это значит, что возможностей для маневра и торга у покупателя станет меньше. Диктовать условия будут производители.
В-третьих, персонализация. Появится больше спроса на преформы с уникальным дизайном горла (для защиты от подделок или для премиального позиционирования). Стандартная «свистулька» (как иногда называют обычную бутылку) будет уходить в сегмент дешевой воды. Все, что выше среднего чека, потребует уникальной формы. Здесь опыт таких компаний, как «Мэнчжоу Ляньгуань Пластик», работающих с известными брендами вроде Tsingtao Brewery и Genki Forest, показывает, что гибкость производства и возможность кастомизации становятся ключом к успеху.
И последнее. Цена. Она не упадет. Сырье, энергия, люди — все дорожает. Единственный способ снизить затраты на преформу — это уменьшение веса (лайтвейтинг) без потери прочности. Инвестируйте в настройку своего выдувного оборудования под более легкие преформы. Это единственная реальная экономия в ближайшей перспективе.
Подводя итог, хочу сказать: рынок заготовок для бутылок на 38 портов в 2026 году — это поле минное, но проходимое. Главное — не гнаться за самой низкой цифрой в прайс-листе. Считайте полную стоимость владения: цена покупки + логистика + риск брака + простои. Выбирайте тех, кто готов нести ответственность, имеет современное оборудование и серьезную инженерную базу, а не просто отгрузить товар со склада. И помните, что пластиковая болванка — это фундамент вашего продукта. Если фундамент кривой, дом рухнет, сколько бы красивых этикеток вы ни клеили.
Надеюсь, этот разбор поможет вам принять взвешенное решение и избежать ошибок, которые уже совершили ваши конкуренты в прошлом году. Удачных закупок и стабильной линии!
Источники информации и данные для проверки
- ПАО «СИБУР Холдинг» — данные по ценам на ПЭТ-гранулят
- Выставка Plastivaganza / RosUpack — отчеты участников рынка 2025-2026
- Роспотребнадзор — требования к материалам, контактирующим с пищевой продукцией
- Ассоциация переработчиков пластика — статистика по использованию rPET в РФ
- TAdviser — аналитика рынка промышленной автоматизации и упаковки
-


-


-


WeChat